10 Masalah Umum PET Preform: Penyebab dan Solusi
Bintik hitam, gelembung, kabut, dinding tidak rata, dan lapisan leher yang rusak mungkin terlihat seperti cacat kecil pada PET. Dalam produksi, hal ini dapat menyebabkan tingkat kerusakan yang tinggi, penyegelan yang buruk, botol yang lemah, dan penghentian produksi.
Sumbernya tidak selalu sama. Beberapa cacat dimulai selama pencetakan injeksi PET. Lainnya berasal dari pengepakan, transportasi, atau penyimpanan. Botol juga bisa rusak karena pemanas cetakan tiup, batang penegang, atau pengaturan cetakan salah. Langkah pertama adalah menemukan sumber sebenarnya.
Bagaimana Anda Dapat Mengidentifikasi Masalah PET Preform dengan Cepat?
|
Apa yang Anda Lihat |
Hasil yang Mungkin |
Periksa Dulu |
Tindakan yang Direkomendasikan |
|
Bintik hitam atau partikel asing |
Penampilan buruk dan risiko kontaminasi |
Resin, tong, dan hot runner |
Karantina kumpulan tersebut |
|
Gelembung atau garis-garis perak |
Dinding botol rusak dan tidak rata |
Kondisi resin mengering dan meleleh |
Hentikan penggunaan dan periksa |
|
Kabut atau kristalisasi |
Kejernihan rendah dan regangan buruk |
Kontrol panas dan pendinginan cetakan |
Jalankan pukulan percobaan |
|
Berkedip di sekitar leher |
Masalah pembatasan dan penyegelan |
Bagian cetakan leher |
Karantina dan periksa |
|
Goresan permukaan |
Penampilan botol buruk |
Sistem pengepakan dan konveyor |
Nilai berdasarkan tingkat keparahan |
Tabel ini memberikan titik awal yang cepat. Bagian di bawah ini menjelaskan setiap cacat.
10 Masalah Umum PET Preform dan Solusinya
1. Bintik Hitam dan Kontaminasi
Bintik hitam muncul sebagai partikel kecil berwarna hitam atau coklat di dalam atau di permukaan benda kerja. Penyebab umumnya termasuk resin yang terkontaminasi, PET yang terdegradasi di dalam tong atau saluran panas, pembersihan yang buruk setelah penggantian bahan, dan debu di tempat penyimpanan.
Mereka mudah dilihat dalam botol air jernih. Pembeli makanan dan minuman mungkin menolak batch tersebut karena partikelnya dapat menunjukkan kontaminasi atau kerusakan material. Karantina batch, periksa apakah salah satu rongga menyebabkan masalah, dan bersihkan sistem pengumpan resin, tong, dan hot runner.
2. Gelembung, Rongga, dan Goresan Perak
Gelembung dan rongga biasanya berada di dalam bentuk awal. Garis-garis perak muncul sebagai garis tipis berwarna putih atau perak di permukaan. Penyebab umumnya termasuk pengeringan resin yang buruk, penyerapan air, udara terperangkap, suhu leleh yang tidak stabil, dan tekanan balik yang tidak stabil.
Kelembapan mengubah lelehan PET dan mengurangi kekuatan material. Temperatur yang lebih tinggi tidak menyelesaikan penyebab utama. Periksa pengaturan pengering, titik embun, waktu pengeringan, penanganan resin, dan kondisi kemasan.
3. Kabut, Kekeruhan, dan Kristalisasi
Bentuk awal PET bening tidak boleh memiliki area seperti susu atau keruh. Kabut sering kali berasal dari panas berlebih setempat, pendinginan cetakan yang tidak merata, waktu tinggal material yang lama, atau penyimpanan pada suhu tinggi.
Kabut tipis tidak selalu berarti bentuk awal tidak dapat digunakan. Jalankan percobaan pukulan dan periksa kejernihan botol, ketebalan dinding, pola regangan, dan titik lemah. Area putih atau kristal yang besar memerlukan peninjauan proses secara menyeluruh.
4. Menguning dan Variasi Warna
Menguning mempengaruhi seluruh bentuk awal atau area yang luas. Variasi warna berarti bentuk awal dari batch yang sama tidak memiliki warna yang sama. Penyebab umumnya termasuk panas yang berlebihan, waktu tinggal yang lama, degradasi resin, dan rasio masterbatch warna yang tidak stabil.
Bentuk awal yang lebih tebal mungkin terlihat sedikit lebih gelap daripada bentuk awal yang lebih tipis. Bandingkan sampel di bawah cahaya yang sama dan dengan latar belakang yang sama. Untuk lebih jelasnya, bacaRPET vs Virgin PET: Cara Memilih Bentuk Awal PET yang Tepat.
5. Ketebalan dan Eksentrisitas Dinding Tidak Merata
Bentuk awal yang eksentrik memiliki dinding tebal di satu sisi dan dinding tipis di sisi lain. Hal ini mungkin disebabkan oleh pergeseran inti, keselarasan cetakan yang buruk, bagian cetakan yang aus, atau aliran resin yang tidak merata.
Botol plastik terakhir mungkin miring, menunjukkan area lemah, atau gagal dalam uji tekanan. Jika rongga yang sama menunjukkan cacat yang sama, periksa kesejajaran inti dan cetakan terlebih dahulu. Perubahan proses saja tidak akan memperbaiki-bagian cetakan yang tidak berada di tengah.
6. Bidikan Pendek dan Pengisian Tidak Lengkap
Tembakan pendek berarti bagian dari bentuk awal tidak terbentuk sepenuhnya. Penyebabnya antara lain ukuran suntikan yang rendah, aliran lelehan yang buruk, gerbang yang tersumbat, tekanan injeksi yang tidak stabil, dan ventilasi cetakan yang buruk.
Jangan mengirim short-bentuk awal ke jalur cetakan tiup. Bahan yang hilang dapat melemahkan botol atau merusak lapisan leher. Pisahkan batch dan periksa rongga, gerbang, dan pengaturan injeksi.
7. Flash pada Bagian Leher atau Garis Perpisahan
Flash adalah lapisan tipis plastik tambahan di sekitar leher atau garis perpisahan cetakan. Hal ini mungkin disebabkan oleh penutupan cetakan yang buruk, gaya penjepit yang rendah, bagian leher yang aus, kotoran pada permukaan cetakan, atau tekanan injeksi yang berlebihan.
Kilatan cahaya di dekat permukaan perapat dapat menghalangi penutupan yang tepat dan menyebabkan saluran pengisian terhenti. Karantina batch dan periksa cincin leher, permukaan cetakan, dan kondisi penjepit.
8. Gerbang Retak, Gerbang Panjang, dan Merangkai
Cacat gerbang muncul di dasar bentuk awal. Ini termasuk retakan, tanda gerbang yang menonjol, ekor gerbang yang panjang, dan tali plastik tipis. Penyebab umumnya meliputi suhu gerbang yang tidak stabil, kerja pin katup{2}}yang buruk, waktu pendinginan yang singkat, dan waktu ejeksi yang salah.
Retakan kecil pada gerbang dapat tumbuh selama peniupan atau pengangkutan. Botol mungkin bocor dari alasnya setelah benturan. Periksa hot runner, pin katup, waktu pendinginan, dan urutan ejeksi.
9. Cacat Lapisan Leher, Benang, dan Permukaan Penyegelan
Cacat ini termasuk ulir yang tidak lengkap, permukaan penyegelan yang rusak, dimensi leher yang salah, dan cincin penyangga yang berubah bentuk. Ukuran leher yang umum meliputi 28 mm, 29/25, 30/25, 38 mm, 48 mm, dan 55 mm. Pembeli harus memastikan standar leher penuh, tidak hanya diameternya.
Penyebabnya antara lain bagian cetakan leher yang aus, pendinginan yang buruk, gaya ejeksi yang tidak merata, dan kerusakan kemasan. Cacat leher mempengaruhi pembatasan, penyegelan, dan stabilitas saluran pengisian.
10. Goresan, Lecet, dan Warpage
Goresan, penyok, dan bentuk awal yang bengkok sering kali disebabkan oleh konveyor yang kasar, terlalu banyak kontak, pengepakan yang buruk, tekanan pengangkutan, atau kondisi penyimpanan yang panas.
Goresan yang tidak disengaja sering kali berasal dari pengepakan atau pengangkutan. Tanda berulang pada posisi yang sama mungkin berasal dari bagian pelontar, pemandu, atau peralatan produksi.
Apakah Ini Masalah Preform atau Masalah Blow Moulding?
Jika bintik hitam, kilatan cahaya, tembakan pendek, retakan gerbang, atau kerusakan leher terlihat sebelum peniupan, periksa terlebih dahulu proses cetakan awal dan cetakan injeksi. Jika salah satu rongga selalu menunjukkan gangguan yang sama, periksa inti, bagian leher, sirkuit pendingin, dan hot runner.
Jika bentuk awal terlihat normal tetapi botol dari satu stasiun selalu memiliki dinding tipis atau bentuk tidak lengkap, periksa lampu pemanas, batang regangan, cetakan tiup, dan kesejajaran stasiun. Penyok dan goresan yang tidak disengaja sering kali menunjukkan pengepakan, pengangkutan, pemberian makan, atau pengangkutan.
Apakah PET Preform yang Rusak Masih Dapat Digunakan?
Hentikan penggunaan dan karantina batch jika Anda menemukan kontaminasi, kerusakan permukaan segel, kilatan cahaya yang parah, tembakan pendek, retakan pada gerbang, atau deformasi leher yang besar. Cacat ini menimbulkan risiko produksi langsung.
Jalankan uji coba kecil untuk variasi warna terang, kabut tipis, atau dimensi mendekati batas yang disepakati. Periksa kejernihan, ketebalan dinding, penyegelan, kinerja jatuh, dan stabilitas garis. Bekas lecet ringan mungkin masih terlihat jika tidak mengenai leher, gerbang, atau struktur dinding.
Tidak ada toleransi tunggal untuk setiap bentuk awal. Keputusan akhir harus mengikuti gambar, standar leher, penggunaan botol, dan perjanjian mutu yang disetujui.
Bagaimana Pemasok Dapat Mengurangi Cacat Sebelum Pengiriman?
Kontrol kualitas harus dimulai dengan resin PET kelas botol. Pabrik harus memeriksa viskositas intrinsik, asetaldehida, kelembapan, dan warna sebelum produksi.
Selama produksi, tim harus memeriksa berat unit, ketebalan dinding, dimensi leher, tampilan, dan konsistensi rongga. Toleransi berat target sebesar ±0,3 g dapat mendukung produksi yang stabil, namun batas akhir harus sesuai dengan gambar produk.
Leher baru, beban baru, dan proyek pengisian khusus memerlukan uji coba. Pemasok juga harus memberikan COA yang disepakati, sertifikat kualitas, dan-laporan kontak makanan.
Bagaimana Cara Memeriksa Preform yang Dikirim Tanpa Peralatan Lab?
Pegang preform pada sumber cahaya dan cari gelembung, kabut, bintik hitam, dan perubahan warna. Jalankan jari di atas gerbang dan garis perpisahan untuk merasakan kilatan atau tepian yang tajam.
Pasang tutup yang benar ke sampel dan periksa ulir dan permukaan penyegelan. Gunakan timbangan digital untuk membandingkan bobot sampel dengan nilai yang dinyatakan. Tempatkan sampel berdampingan untuk memeriksa warna dan simetri.
Pemeriksaan ini tidak menggantikan laporan dimensi atau uji coba. Pesanan dalam jumlah besar masih memerlukan catatan inspeksi yang jelas dan dokumen pengujian yang disepakati.
Informasi Apa yang Harus Anda Berikan kepada Pemasok Sebelum Memesan?
Berikan standar leher, berat bentuk awal, volume botol akhir, produk pengisian, dan metode pengisian. Nyatakan apakah proyek tersebut menggunakan pengisian ambien, panas, atau berkarbonasi.
Sediakan juga model mesin blow moulding, gambar tutup, jumlah pesanan, warna, rasio PET daur ulang, dan kebutuhan-pengujian sampel. Informasi lengkap membantu pabrik mencocokkan cetakan yang ada dan mengurangi penundaan.
Mengapa Kendali Mutu PET Preform Lebih Penting Saat Ini?
Kini semakin banyak pembeli yang menggunakan PET daur ulang dalam kemasan makanan dan minuman. rPET dapat bekerja dengan baik, namun warna dan konsistensi batchnya memerlukan kontrol material yang cermat. Pembeli harus mengonfirmasi konten daur ulang, sumber bahan, dan catatan batch.
Pemilik merek juga meminta lebih banyak bukti selama audit pemasok. Dokumen COA,-laporan kontak makanan, catatan keterlacakan, dan data-percobaan kini memainkan peran yang lebih besar dalam persetujuan pemasok.
Kesimpulan
Pertama, temukan cacatnya. Selanjutnya, periksa apakah mengikuti satu rongga, satu stasiun tiupan, atau titik penanganan acak. Kemudian pilih karantina, uji coba, atau observasi lanjutan.
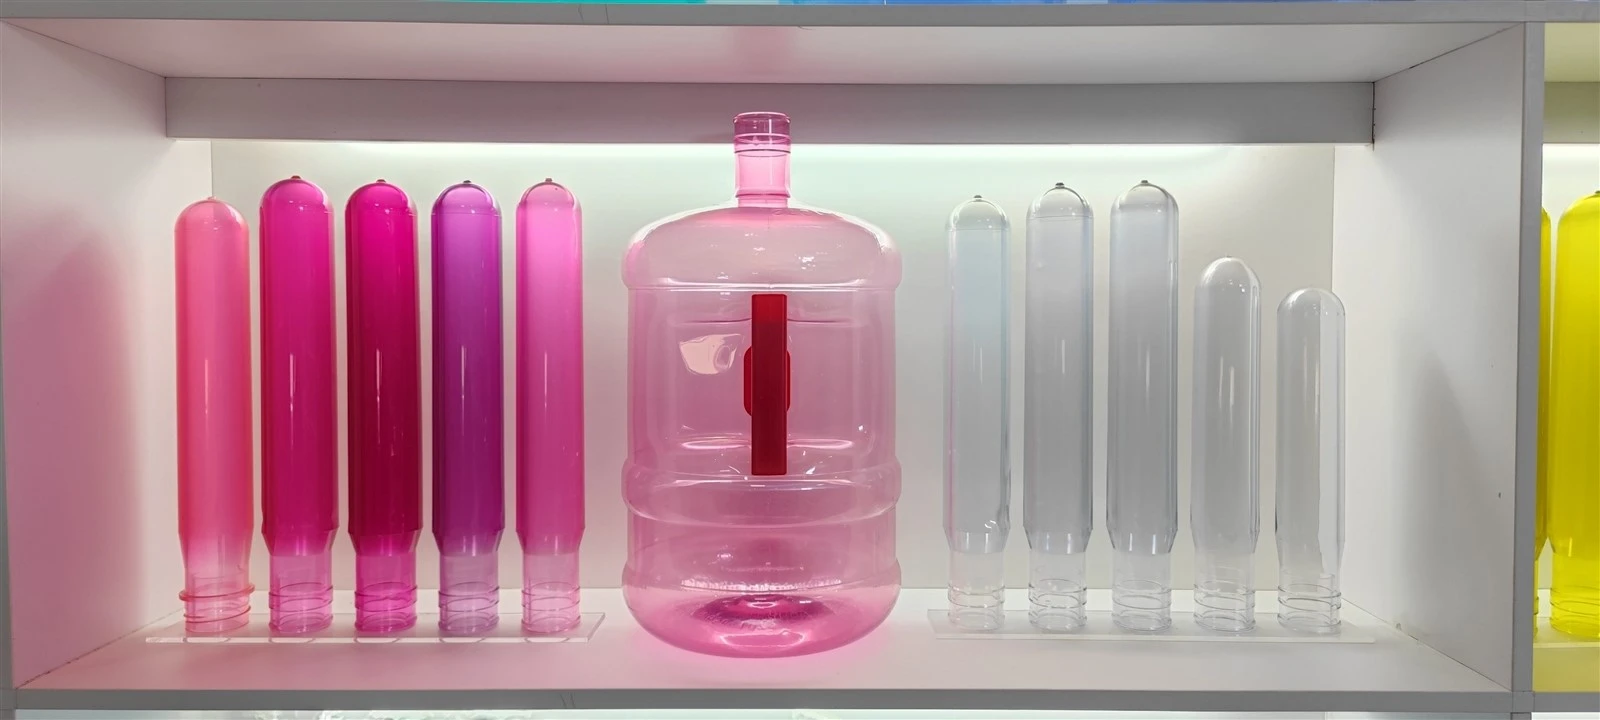
Pallet yang Mencerahkan memasok bentuk awal PET28mm, 29/25, 30/25, 38mm, 48mm, Dan55mmleher selesai. Kirimkan standar leher, berat bentuk awal, volume botol, metode pengisian, dan model mesin cetak tiup. Tim kami dapat mencocokkan produk dan mengatur pengujian sampel.
Pertanyaan yang Sering Diajukan
T: Apakah bentuk awal PET dengan kabut tipis masih dapat digunakan?
A: Jalankan uji coba terlebih dahulu. Periksa kejernihan botol, ketebalan dinding, dan kinerja regangan.
Q: Apakah flek hitam bisa dihilangkan sebelum digunakan?
J: Tidak. Karantina batch tersebut dan temukan sumber kontaminasi atau PET yang terdegradasi.
Q: Mengapa salah satu sisi botolnya tipis padahal bentuk awal terlihat normal?
J: Penyebabnya mungkin karena pemanasan yang tidak merata, pergeseran{0}}batang regangan, penyelarasan cetakan tiup, atau eksentrisitas yang terbentuk sebelumnya. Gunakan batch lain dan stasiun lain untuk-pemeriksaan silang.
T: Apakah bentuk awal rPET memiliki lebih banyak masalah warna?
J: rPET memerlukan penyortiran, pencampuran, dan pemeriksaan yang ketat. Variasi warna bisa lebih tinggi, namun rPET bukanlah penyebab setiap cacat warna.
T: Bagaimana cara pembeli mengonfirmasi kualitas sebelum melakukan pemesanan massal?
A: Konfirmasikan standar leher dan beratnya. Minta sampel untuk pengukuran dan uji coba peniupan, lalu periksa penyegelan dan kompatibilitas mesin.